
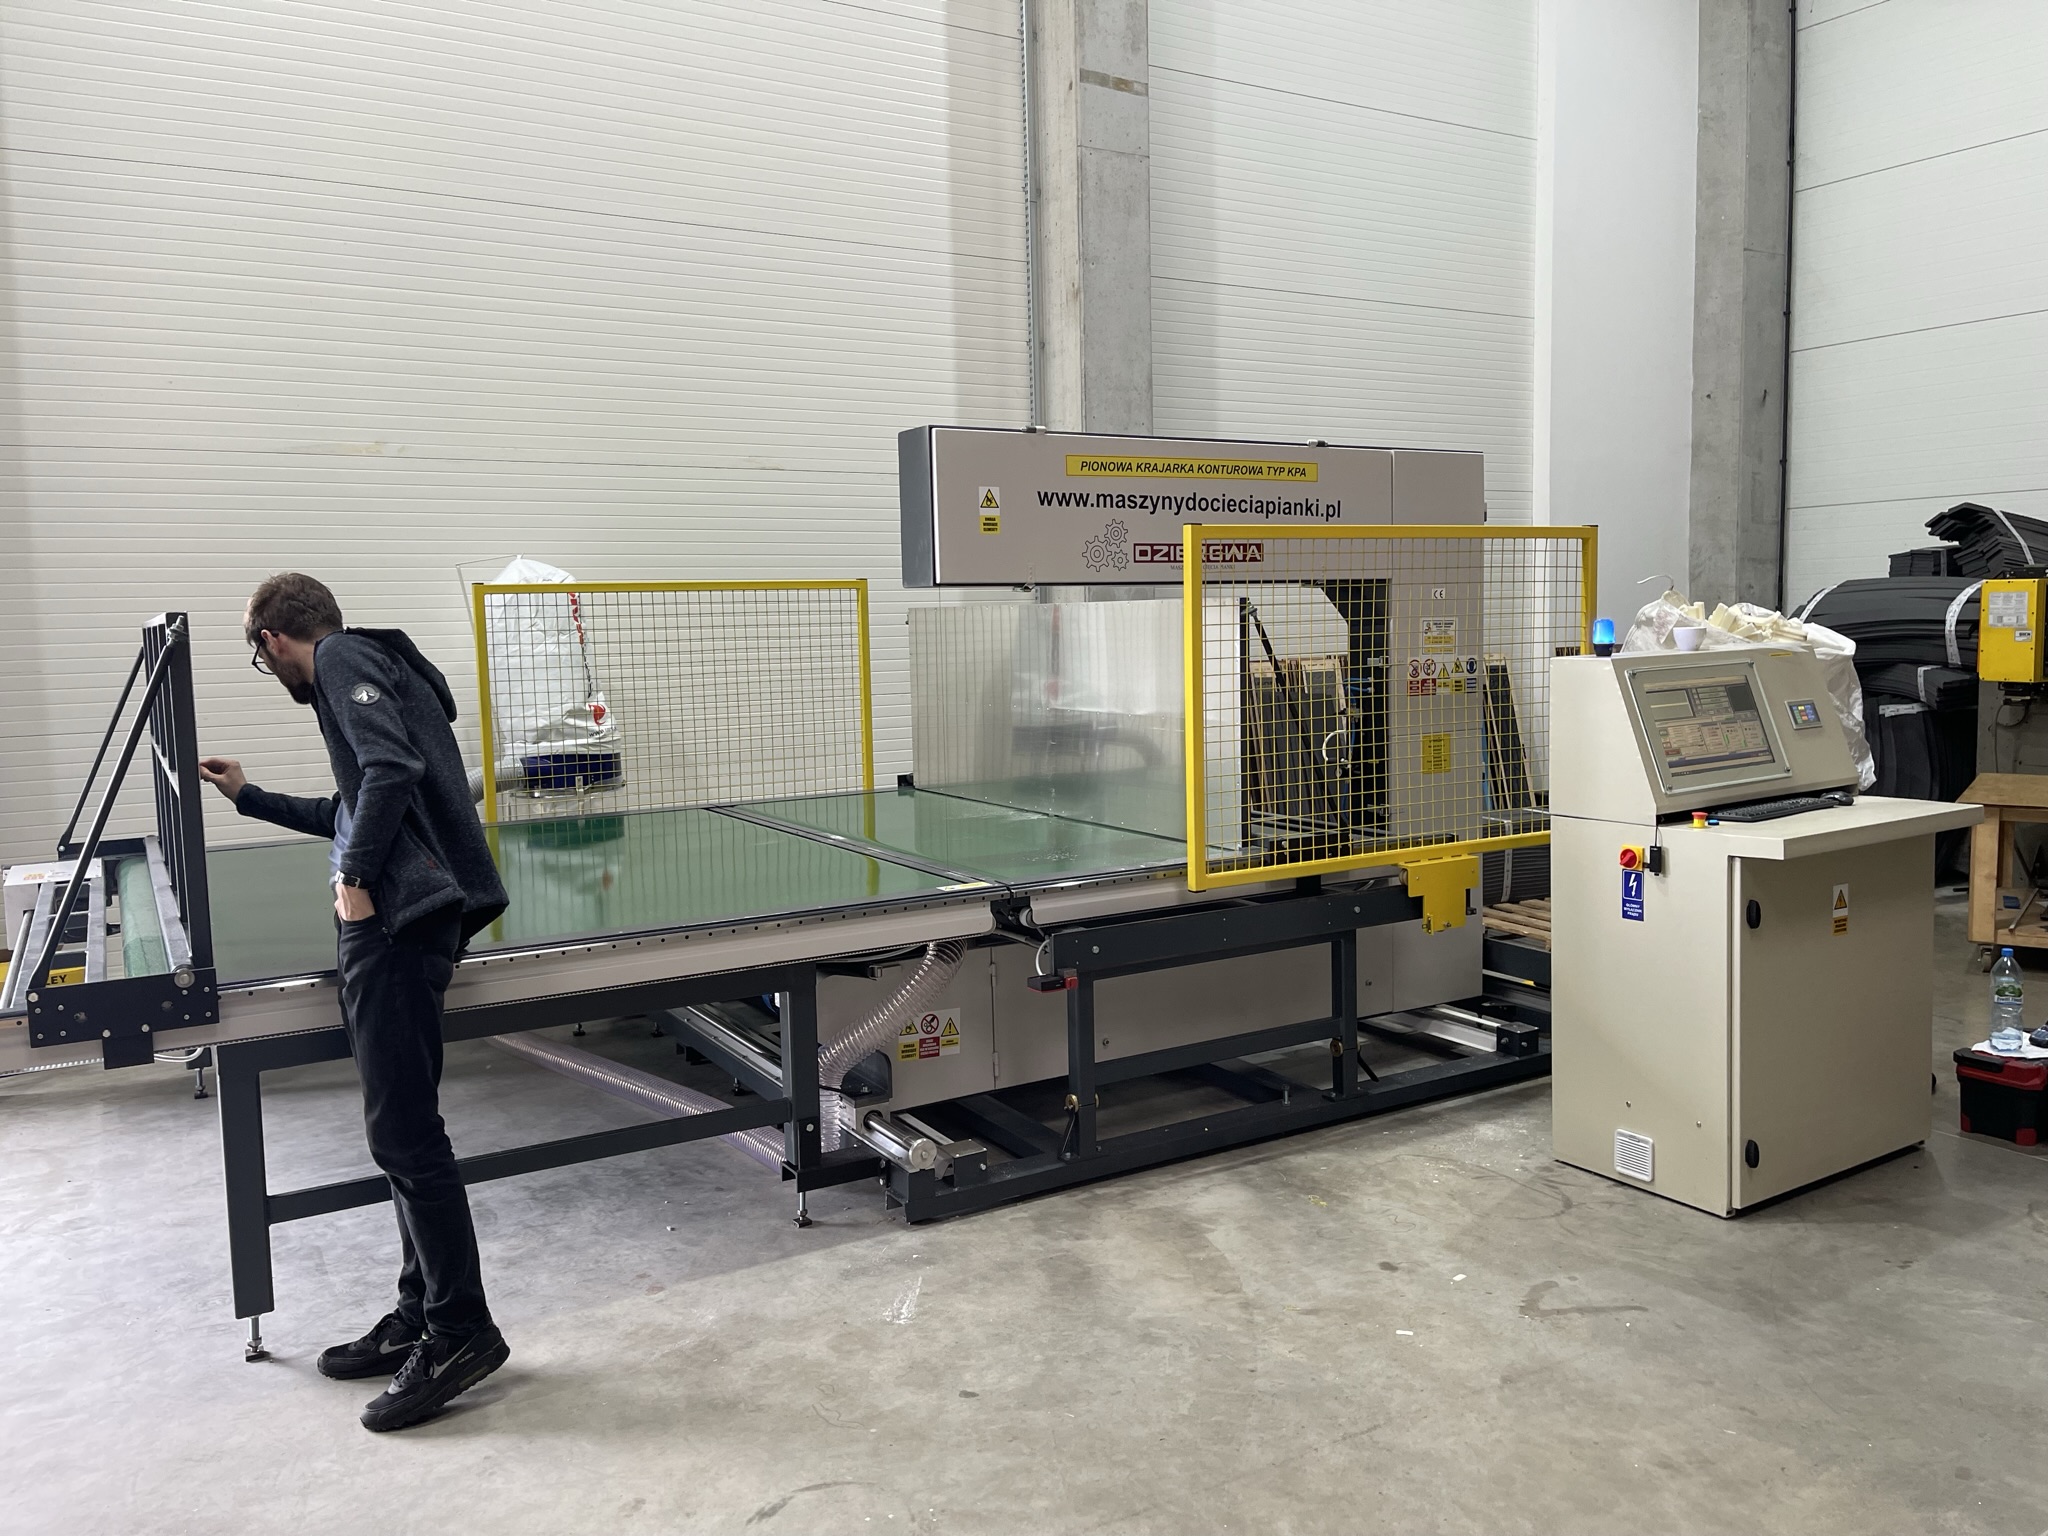
TL;DR: För enkel skärning av skumblock och skivor är bandkniven det bästa valet — den är snabb, billig i drift och håller en noggrannhet på ±1–2 mm. För komplicerade 3D-former, profiler och konturer vinner strängskärning (oscillerande eller uppvärmd tråd), som når ±0,5 mm. I de flesta möbel- och madrassfabriker är bandkniven standard; strängskärning används till profilerade toppar, formdelar och formade element.
Vad går bandknivsskärning ut på?
Bandkniven är ett tunt, slutet stålband som rör sig med en hastighet på 15–25 m/s och slipas automatiskt under drift. Bandet skär genom skumblocket utan materialförlust (skärspår under 1 mm), vilket gör metoden mycket ekonomisk. DZIERGWAs horisontella och vertikala skärmaskiner (serierna PARK och PPA) skär med denna metod skivor, lager och tillskurna ämnen efter mått.
Bandkniven lämpar sig bäst för:
- skärning av block till skivor och lager med jämn tjocklek,
- formatering av skivor till rektangulära ämnen,
- tillverkning av insatser för stoppade möbler och madrasser,
- skärning av skum med densitet 18–50 kg/m³ i full hastighet.
Vad går strängskärning ut på?
Strängskärning använder en tunn tråd — oscillerande eller uppvärmd — som förs längs en bestämd bana, vilket ger former som är omöjliga att göra med en bandkniv. Den oscillerande tråden (som vibrerar med några tiotals Hz) skär kallt och fungerar i CNC-konturskärmaskiner, t.ex. DZIERGWAs KPO-serie. Metoden når en noggrannhet på ±0,5 mm och gör det möjligt att skära vågiga profiler, sittformer och 3D-element.
Strängskärning väljs till:
- 2D-konturer och 3D-former,
- profilerade toppar (t.ex. äggkartong, våg),
- element med varierande tvärsnitt,
- små och medelstora serier med hög repeterbarhet.
Bandkniv vs strängskärning — jämförelsetabell
- Noggrannhet — Bandkniv: ±1–2 mm; Strängskärning: ±0,5 mm
- Typ av skärning — Bandkniv: raka skivor, lager, ämnen; Strängskärning: 2D/3D-konturer, profiler
- Hastighet — Bandkniv: mycket hög; Strängskärning: medel
- Materialförlust — Bandkniv: minimal (<1 mm); Strängskärning: minimal
- Driftskostnad — Bandkniv: låg; Strängskärning: medel (tråd, CNC-styrning)
- Typisk användning — Bandkniv: möbler, madrasser, skivor; Strängskärning: formdelar, toppar, sittdelar
Vilken metod ska du välja för din produktion?
Om du främst skär raka skivor och ämnen — välj en skärmaskin med bandkniv; om du tillverkar formdelar och profiler — behöver du en strängskärmaskin eller en CNC-konturskärmaskin. Många fabriker kombinerar båda teknikerna: bandkniven för att dela blocket i lager och strängen för slutlig profilering. En mellanlösning är DZIERGWAs hybridskärmaskiner (HPA-serien), som erbjuder både horisontell och konturskärning i en och samma maskin.
FAQ
Vilken metod är mer noggrann? Mer noggrann är CNC-strängskärning (±0,5 mm) — tack vare att tråden förs längs en numeriskt styrd bana. Bandkniven håller ±1–2 mm, vilket är fullt tillräckligt för skivor och ämnen.
Går det att skära 3D-former med en bandkniv? Inte fullt ut. Bandkniven skär i rak linje eller längs en mjuk båge. För 3D-former och profiler krävs strängskärning eller CNC-konturskärning.
Vilken metod är billigare i drift? Bandkniven är billigare — bandet är billigt och slipningen sker automatiskt under drift. Strängskärning kräver byte av tråd och underhåll av CNC-styrningen.
Vet du inte vilken teknik som passar din produktion? Se DZIERGWAs automatiska maskiner och konturskärmaskiner, eller kontakta oss — vi matchar maskinen mot ditt material och sortiment. Läs också gärna: Hur skär man polyuretanskum? 7 metoder.
Kontakta oss — vi ger gärna råd och förbereder ett erbjudande anpassat efter dina behov!