
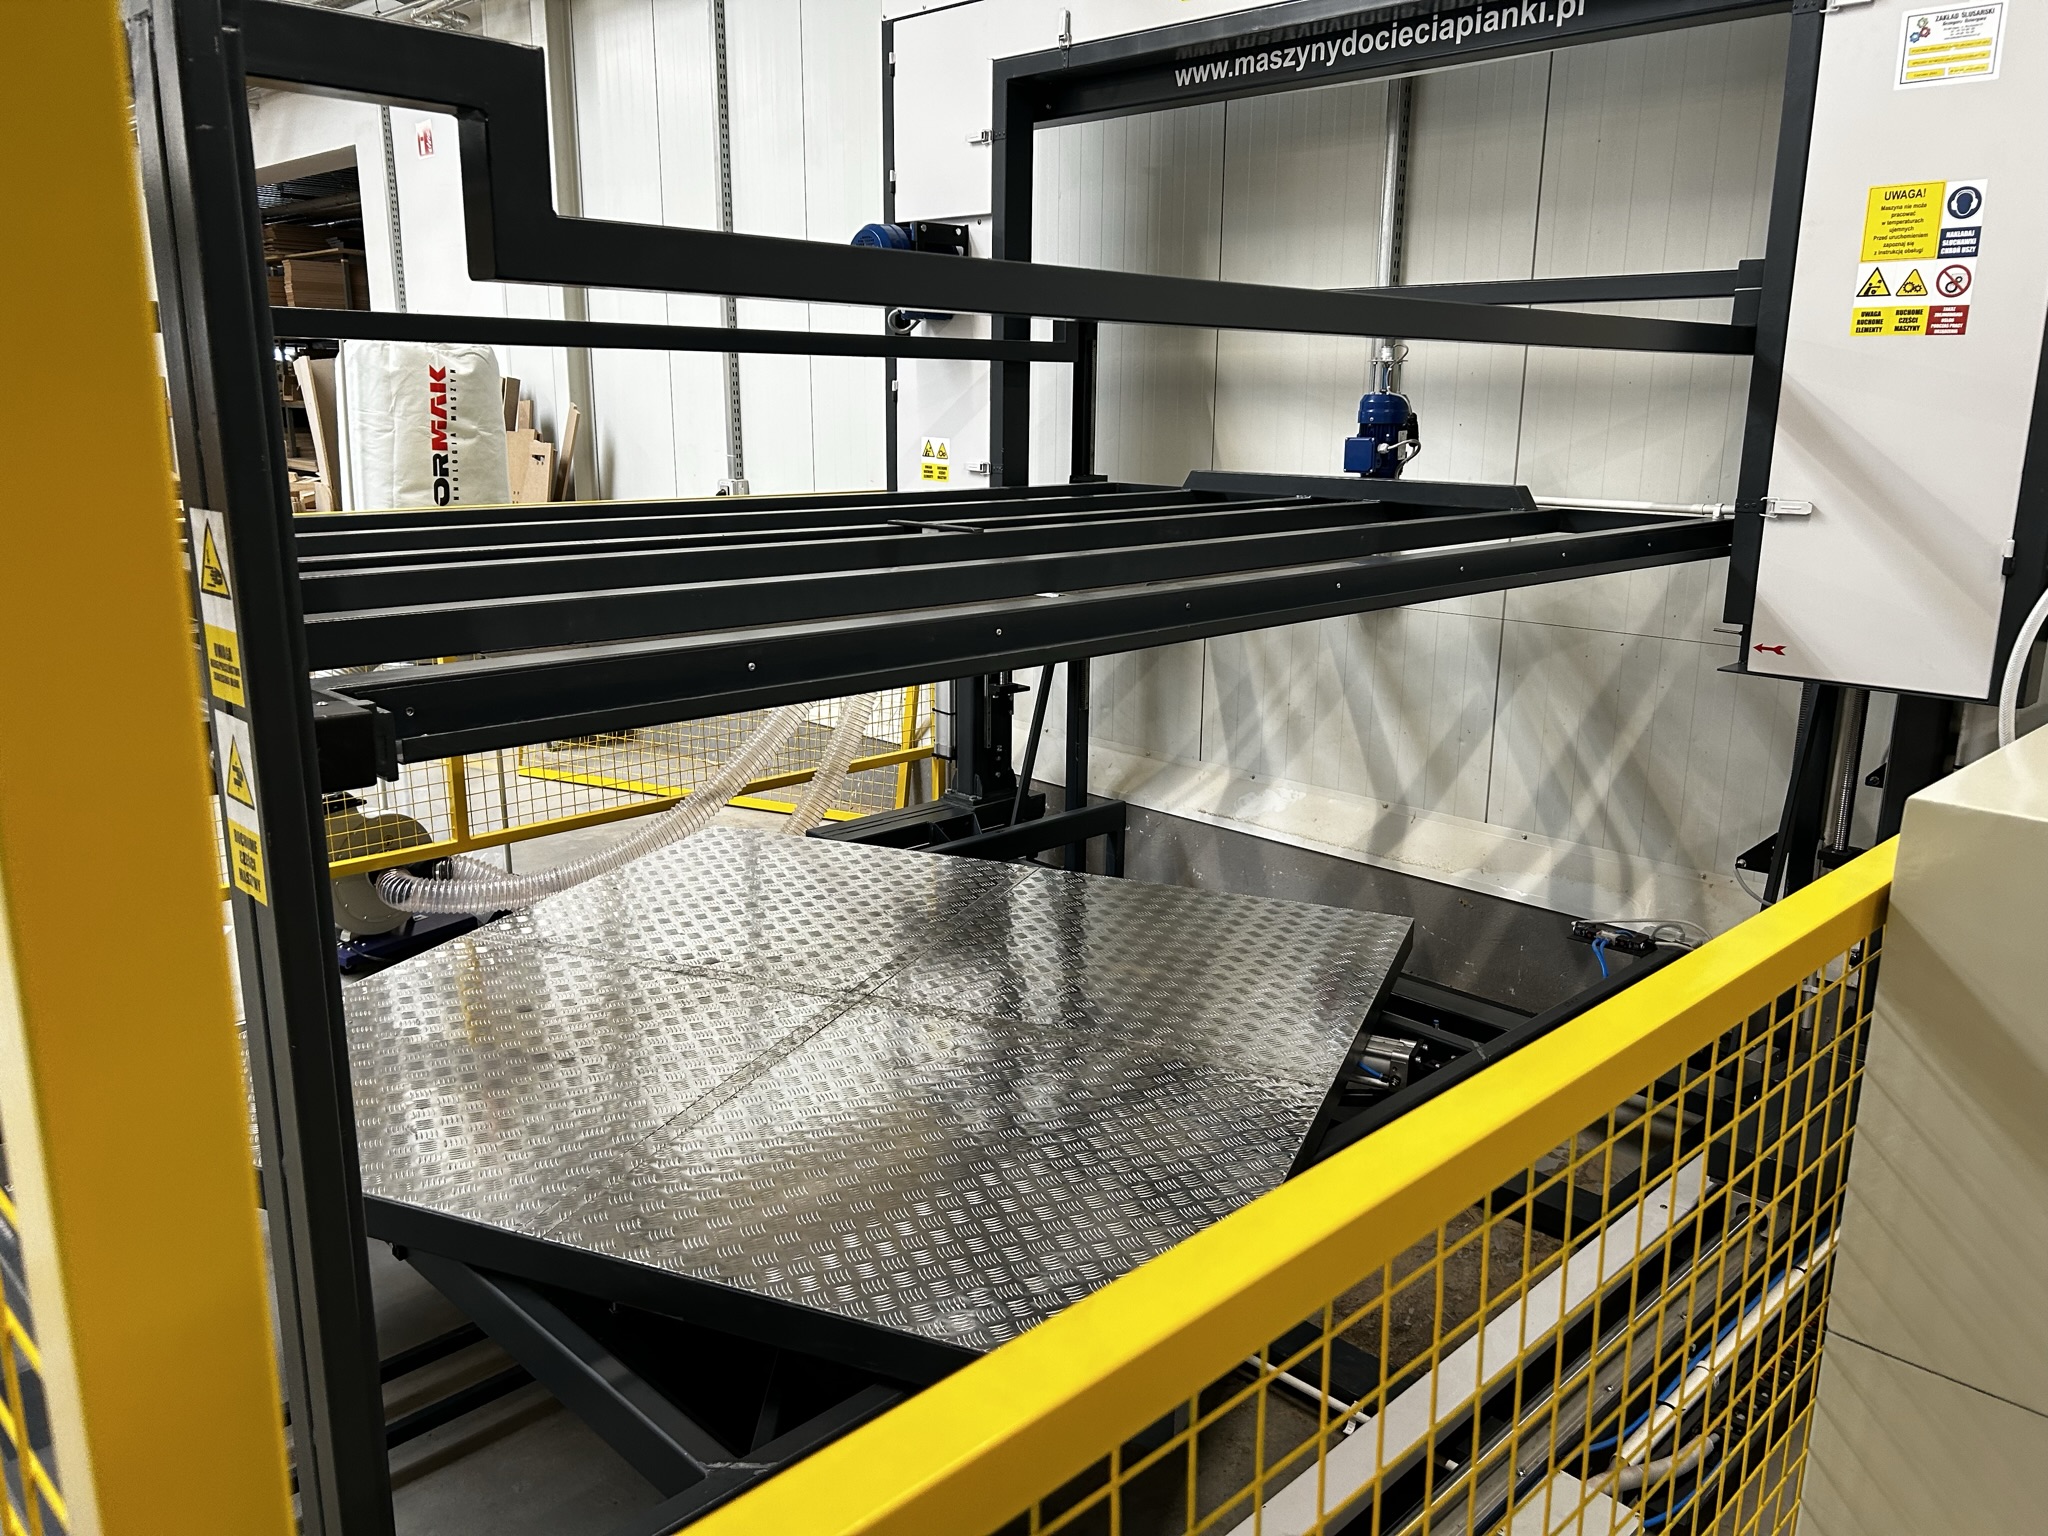
TL;DR: Repeterbar skivtjocklek kommer inte från kniven ensam, utan från mätsystemet: pulsgivare, anslag och sättet måttet refereras på. En linjär pulsgivare mäter axelns verkliga läge, en roterande mäter drivningens rotation, och ett mekaniskt anslag ger en fast referenspunkt. Den vanligaste orsaken till «flytande» tjocklek är inte elektroniken, utan mekaniskt glapp och materialdeformation — därför börjar automatiseringen av mätningen med maskinens styvhet, inte med att köpa en givare.
Var kommer spridningen i skivtjocklek ifrån?
Tjockleksspridningen har tre källor: glapp i mekaniken, deformation av skummet under nedhållningstryck och ett referensfel i mätningen — och de uppträder oftast tillsammans. Skum är elastiskt: mätt under tryck ger det ett annat resultat än efter avspänning. Om maskinen refererar måttet till drivningens läge i stället för bordets verkliga läge går allt glapp i överföringen rakt in i resultatet. Därför kontrolleras i tur och ordning: infästning och glapp, knivspänning, och först därefter inställningarna.
Vad skiljer en roterande pulsgivare från en linjär?
En roterande pulsgivare mäter rotationen hos ett drivelement och räknar om den till förflyttning, en linjär mäter läget direkt — därför «ser» den linjära inte glappet i överföringen, medan den roterande gör det. Praktiska följder:
1. Roterande pulsgivare — billigare, enklare att montera, känslig för glapp och slirning.
2. Linjär pulsgivare — mäter det operatören bryr sig om: verkligt läge; dyrare, kräver dammskydd.
3. Mekaniskt anslag — fast referenspunkt, utmärkt vid repeterbara format.
4. Referenskörning av axeln — nollpunkt efter start; utan den saknar mätningen referens.
5. Glappkompensation — en programvarukorrigering som döljer symtomet men inte tar bort orsaken.
Hur väljer man lösning efter produktionstyp?
För repeterbara serier är anslag och inställningsminne bäst, för varierande produktion linjär mätning med panelavläsning, och för formskärning full CNC-styrning med referenskörning av axlarna.
- Några få fasta format — Mätlösning: mekaniska anslag; Varför: den billigaste vägen till repeterbarhet
- Varierande skivtjocklekar — Mätlösning: linjär pulsgivare + panel; Varför: avläsning av verkligt läge, snabb omställning
- Serier med recept — Mätlösning: mätning + programminne; Varför: inställningen hämtas, skrivs inte in
- Konturskärning — Mätlösning: CNC med referenskörning; Varför: läge i två axlar, inte en tjocklek
- Mycket mjuka skum — Mätlösning: mätning + kontroll av nedhållningstryck; Varför: begränsar deformationen framför eggen
Hur kontrollerar man repeterbarheten i praktiken?
Skär en serie på minst tio skivor med samma tjocklek, mät varje skiva efter att materialet slappnat av och jämför spridningen — det är det enda tillförlitliga testet, för en enda mätning bevisar ingenting. Mät alltid på samma punkter (mitten och fyra hörn) och notera skivornas ordning: ett växande fel pekar mot slöhet i eggen eller en drivning som blir varm, medan slumpmässig spridning pekar mot mekaniskt glapp. Testet är värt att upprepa regelbundet, som besiktningarna i underhållsplanen för skärmaskinen.
Vad ger mätautomatisering i siffror?
Den verkliga vinsten är smalare tjockleksspridning och kortare omställning — alltså färre skivor utanför toleransen och mindre tid förlorad på inställning. För typiska möbelskum anges en tolerans kring ±1 mm; att hålla den för hand ett helt skift är svårt, men med mätning och recept blir den repeterbar. Den andra effekten är organisatorisk: parametrarna upphör att vara en enda persons kunskap. Mer om toleranser: skärning av skum i mått.
FAQ
Lönar det sig att komplettera en äldre maskin med pulsgivare? Det är meningsfullt bara om mekaniken är i gott skick. En givare på en maskin med slitna styrningar visar felet noggrannare, men tar inte bort det.
Är anslag en föråldrad lösning? Nej — vid fasta format är de enkla, snabba och praktiskt taget felfria. De får ge vika först där måtten ändras ofta.
Varför avviker mätningen efter snittet från inställningen? Oftast på grund av skummets elastiska deformation. Mät efter avspänning och utan att pressa mätdonet — annars mäter du trycket, inte tjockleken.
Vill du ha repeterbarhet som ingen behöver bevaka för hand? Se automatiska maskiner från DZIERGWA eller skriv till oss. Läs även: Skumskärmaskin med programminne och Fel på skumskärmaskiner.
Kontakta oss — vi ger gärna råd och förbereder ett erbjudande anpassat efter dina behov!