
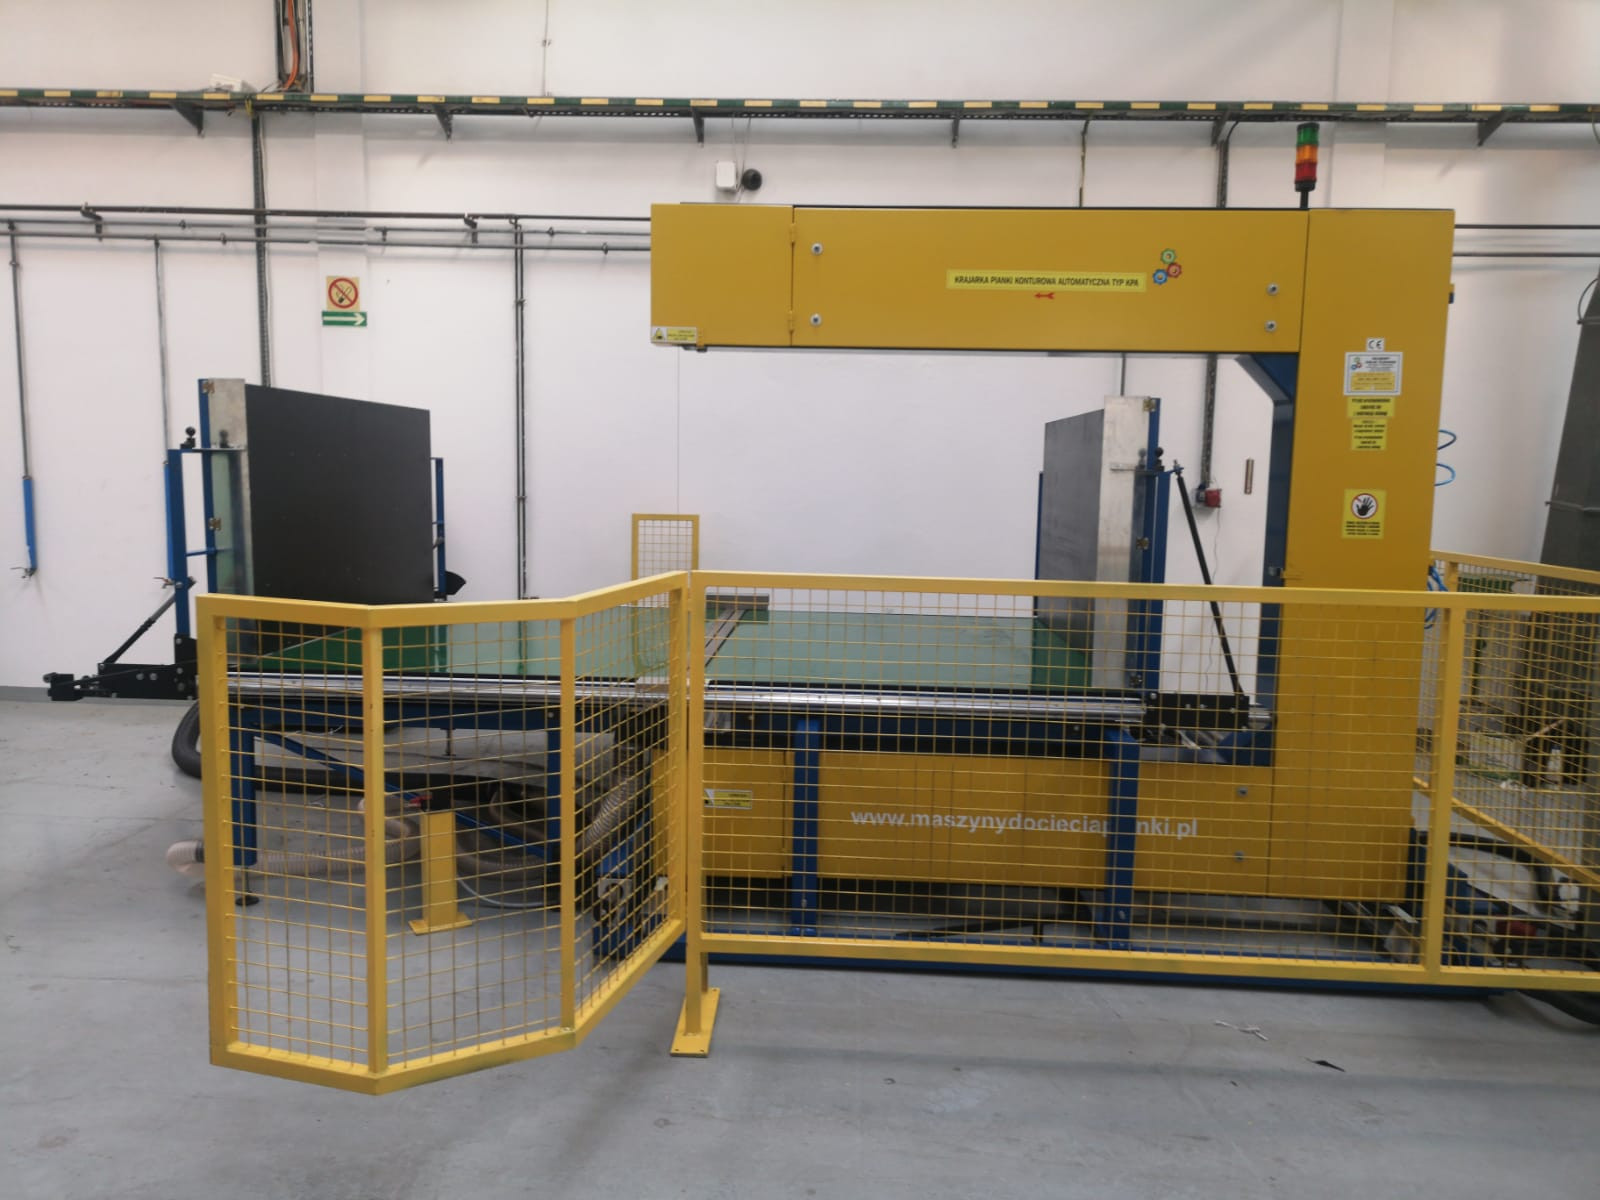
TL;DR: Piankę polietylenową (PE) tnie się inaczej niż poliuretanową: jest sztywniejsza, gorzej się ściska i topi zamiast pylić. Do cienkich warstw i rolek sprawdza się nóż taśmowy o odpowiedniej geometrii, do kształtów — cięcie konturowe, a przy pianach usieciowanych (IXPE, XPE) trzeba pilnować temperatury ostrza, żeby nie zaklejało rzazu. Najczęstsze błędy to zbyt duża prędkość posuwu i tępy nóż — obydwa dają zgrzaną, twardą krawędź zamiast czystego cięcia.
Czym pianka polietylenowa różni się od poliuretanowej przy cięciu?
Pianka PE ma zamknięte komórki i wyższą sztywność niż otwartokomórkowa pianka PUR, więc nie ugina się przed ostrzem — za to nagrzewa się i może się kleić do noża. Poliuretan „ustępuje" nożowi i wraca do kształtu; polietylen zachowuje się bardziej jak elastyczne tworzywo. Konsekwencje są praktyczne: mniejszy problem z odkształceniem wymiaru, większy z temperaturą i z odprowadzeniem urobku. Przy cienkich warstwach PE (2–10 mm) najczęściej pracuje się z materiału z rolki, a nie z bloku — to zupełnie inna logistyka stanowiska.
Jak dobrać parametry cięcia pianki PE?
Kluczowe są trzy rzeczy: ostry nóż o właściwej geometrii, umiarkowana prędkość posuwu i chłodzenie strefy cięcia — bo nadmiar ciepła zamienia cięcie w zgrzewanie. Zestaw dobrych praktyk:
1. Ostrze ostre i czyste — resztki PE na nożu natychmiast pogarszają jakość rzazu.
2. Prędkość posuwu niższa niż przy PUR — dajesz materiałowi czas na przecięcie, nie na stopienie.
3. Naprężenie noża taśmowego — stałe, bez luzu; luz przy sztywnym materiale od razu widać na krawędzi.
4. Podparcie materiału — płyty PE trzeba prowadzić, żeby nie unosiły się przy przejściu noża.
5. Ostrzenie w cyklu — utrzymuje geometrię ostrza przez całą zmianę.
6. Odbiór ścinków — PE jest lekki i statyczny, więc łatwo przykleja się do maszyny.
Które maszyny nadają się do pianki PE?
Do arkuszy i rolek PE stosuje się maszyny poziome i zwijarki, do kształtów — krajarki konturowe, a do bloków spienionych — maszyny pionowe, tak jak przy poliuretanie. Wybór zależy od postaci materiału, nie od samego tworzywa:
- Blok spieniony — Typ maszyny: krajarka pionowa (PPA); Uwaga technologiczna: formatowanie na wymiar, jak przy PUR
- Płyty i arkusze — Typ maszyny: krajarka pozioma (PARK/PPAB); Uwaga technologiczna: wymaga dobrego podparcia płyty
- Materiał z rolki — Typ maszyny: linia z odwijakiem i zwijarką; Uwaga technologiczna: cięcie ciągłe, kontrola naciągu
- Kształty i wypraski — Typ maszyny: krajarka konturowa CNC (KPO); Uwaga technologiczna: cięcie po konturze z pliku DXF
- Cienkie warstwy IXPE/XPE — Typ maszyny: nóż z kontrolą temperatury; Uwaga technologiczna: ryzyko zgrzewania krawędzi
Gdzie stosuje się cięte pianki PE?
Pianka PE trafia głównie do opakowań technicznych, izolacji, wkładek narzędziowych i podkładów pod podłogi — czyli tam, gdzie liczy się zamknięta komórka i odporność na wilgoć. To odróżnia ją od pianki tapicerskiej: klient nie oczekuje miękkości, tylko powtarzalnego kształtu i stabilności wymiaru. Wkładki do walizek narzędziowych czy gniazda transportowe to typowe zastosowania cięcia konturowego — więcej w tekście o cięciu konturowym pianki.
Jak uniknąć zgrzanej krawędzi?
Zgrzana, twarda krawędź to niemal zawsze skutek nadmiaru ciepła: tępego ostrza, zbyt szybkiego posuwu albo braku odprowadzenia urobku. Kolejność sprawdzania jest prosta: najpierw ostrze (stan i geometria), potem prędkość, na końcu prowadzenie materiału. Jeżeli po naostrzeniu i zwolnieniu posuwu krawędź nadal się klei, materiał jest prawdopodobnie usieciowany i wymaga innej geometrii ostrza. O samej obsłudze noża piszemy w tekście ostrzenie i wymiana noża taśmowego.
FAQ
Czy maszyna do pianki PUR poradzi sobie z PE? Zwykle tak, ale przy innych parametrach: wolniejszym posuwie i częstszym ostrzeniu. Konstrukcja maszyny się nie zmienia — zmienia się reżim pracy i geometria ostrza.
Dlaczego pianka PE klei się do noża? Bo topi się, zanim zostanie przecięta. To sygnał, że w strefie cięcia jest za dużo ciepła — najczęściej z powodu tępego ostrza lub zbyt dużej prędkości.
Czy PE można ciąć strunowo? Cięcie strunowe działa dobrze z materiałami, które daje się przetopić w kontrolowany sposób, ale przy PE łatwo o pogrubioną, zgrzaną krawędź. Porównanie metod znajdziesz w tekście cięcie strunowe vs nóż taśmowy.
Tniesz pianki techniczne i szukasz maszyny pod konkretny materiał? Zobacz ofertę maszyn automatycznych lub skontaktuj się z nami — dobierzemy konfigurację i ostrza. Przeczytaj też: Obróbka pianek technicznych i filtracyjnych.
Skontaktuj się z nami — chętnie doradzimy i przygotujemy ofertę dopasowaną do Twoich potrzeb!