
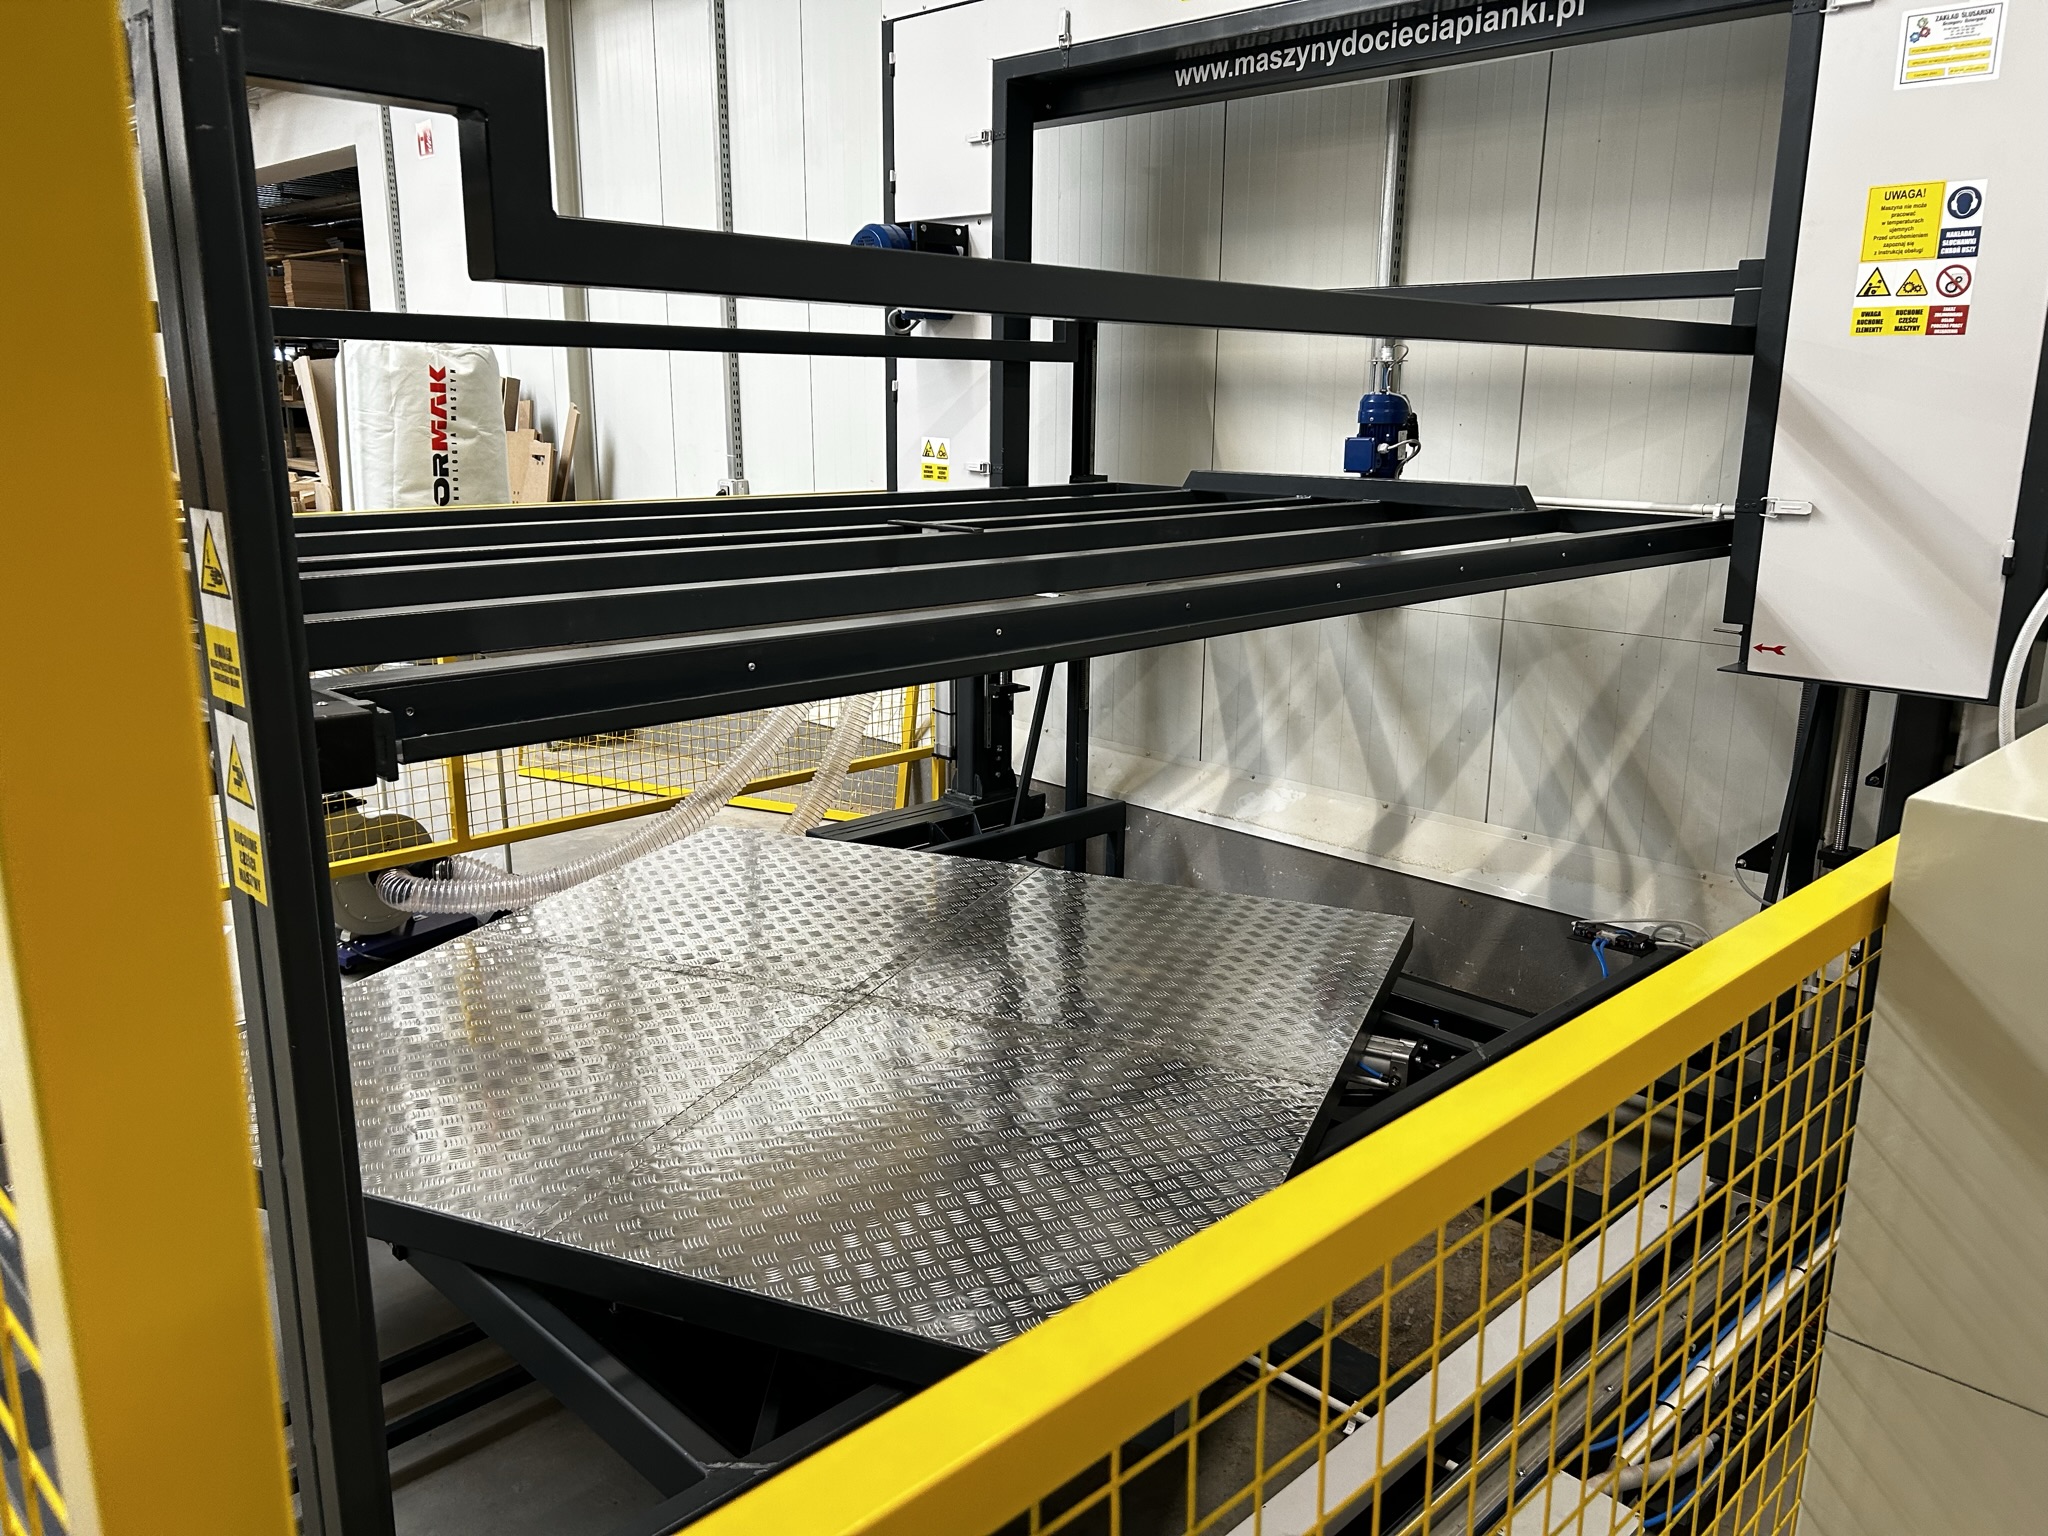
TL;DR: Pakartojamą plokštės storį lemia ne pats peilis, o matavimo sistema: enkoderiai, atramos ir matmens atskaitos būdas. Linijinis enkoderis matuoja realią ašies padėtį, sukamasis — pavaros sukimąsi, o mechaninė atrama duoda tvirtą atskaitos tašką. Dažniausia „plaukiojančio" storio priežastis yra ne elektronika, o mechaninis laisvumas ir medžiagos deformacija — todėl matavimo automatizavimas prasideda nuo staklių standumo, o ne nuo jutiklio pirkimo.
Iš kur atsiranda plokščių storio išsibarstymas?
Storio išsibarstymas turi tris šaltinius: laisvumą mechanikoje, porolono deformaciją veikiant prispaudimui ir matavimo atskaitos klaidą — ir paprastai jie pasireiškia kartu. Porolonas yra tamprus: matuojamas su slėgiu duoda kitokį rezultatą nei atsipalaidavęs. Jei staklės matmenį sieja su pavaros padėtimi, o ne su realia stalo padėtimi, kiekvienas pavaros laisvumas tiesiogiai patenka į rezultatą. Todėl ieškant priežasties tikrinama iš eilės: tvirtinimas ir laisvumai, peilio įtempimas, ir tik paskui nustatymai.
Kuo sukamasis enkoderis skiriasi nuo linijinio?
Sukamasis enkoderis matuoja pavaros elemento sukimąsi ir perskaičiuoja jį į poslinkį, o linijinis matuoja padėtį tiesiogiai — todėl linijinis „nemato" pavaros laisvumo, o sukamasis mato. Praktinės pasekmės:
1. Sukamasis enkoderis — pigesnis, paprasčiau montuojamas, jautrus laisvumui ir prasisukimui.
2. Linijinis enkoderis — matuoja tai, kas rūpi operatoriui: realią padėtį; brangesnis, reikia apsaugos nuo dulkių.
3. Mechaninė atrama — tvirtas atskaitos taškas, puikus esant pasikartojantiems formatams.
4. Ašies bazavimas — nulio nustatymas po paleidimo; be jo matavimas neturi atskaitos.
5. Laisvumo kompensacija — programinė pataisa, kuri paslepia požymį, bet nepašalina priežasties.
Kaip parinkti sprendimą pagal gamybos tipą?
Pasikartojančioms serijoms geriausia atrama ir nustatymų atmintis, kintamai gamybai — linijinis matavimas su rodmenimis pulte, o formų pjovimui — pilnas CNC valdymas su ašių bazavimu.
- Keli pastovūs formatai — Matavimo sprendimas: mechaninės atramos; Kodėl: pigiausias kelias į pakartojamumą
- Kintami plokščių storiai — Matavimo sprendimas: linijinis enkoderis + pultas; Kodėl: realios padėties rodmenys, greitas perderinimas
- Serijos su receptais — Matavimo sprendimas: matavimas + programų atmintis; Kodėl: nustatymas iškviečiamas, o ne įvedamas
- Kontūrinis pjovimas — Matavimo sprendimas: CNC su ašių bazavimu; Kodėl: padėtis dviejose ašyse, o ne vienas storis
- Labai minkštos putos — Matavimo sprendimas: matavimas + prispaudimo kontrolė; Kodėl: riboja deformaciją prieš ašmenis
Kaip patikrinti staklių pakartojamumą praktikoje?
Nupjaukite bent dešimties to paties storio plokščių seriją, kiekvieną išmatuokite medžiagai atsipalaidavus ir palyginkite išsibarstymą — tai vienintelis patikimas testas, nes vienas matavimas nieko neįrodo. Matuokite visada tuose pačiuose taškuose (centre ir keturiuose kampuose) ir žymėkitės plokščių eiliškumą: didėjanti klaida rodo ašmenų bukimą arba įkaistančią pavarą, o atsitiktinis išsibarstymas — mechaninį laisvumą. Šį testą verta kartoti cikliškai, kaip apžiūras, aprašytas pjaustyklės priežiūros grafike.
Ką matavimo automatizavimas duoda skaičiais?
Reali nauda — siauresnis storio išsibarstymas ir trumpesnis perderinimas, tai yra mažiau plokščių už tolerancijos ribų ir mažiau laiko, sugaišto nustatymui. Tipiniams baldiniams porolonams nurodoma apie ±1 mm tolerancija; išlaikyti ją rankomis visą pamainą sunku, o su matavimu ir receptais ji tampa pakartojama. Antras efektas organizacinis: parametrai nustoja būti vieno žmogaus žinia. Daugiau apie tolerancijas: porolono pjovimas pagal matmenį.
DUK
Ar verta pridėti enkoderį prie senesnių staklių? Prasminga tik tada, jei mechanika geros būklės. Jutiklis ant staklių su išdilusiomis kreipiančiosiomis parodys klaidą tiksliau, bet jos nepašalins.
Ar atramos yra pasenęs sprendimas? Ne — esant pastoviems formatams jos paprastos, greitos ir praktiškai negenda. Užleidžia vietą tik ten, kur matmenys dažnai keičiasi.
Kodėl matavimas po pjūvio skiriasi nuo nustatymo? Dažniausiai dėl tamprios porolono deformacijos. Matuokite medžiagai atsipalaidavus ir nespausdami matuoklio — kitaip matuojate slėgį, o ne storį.
Norite pakartojamumo, kurio nereikia prižiūrėti rankomis? Peržiūrėkite automatines DZIERGWA stakles arba parašykite mums. Skaitykite taip pat: Poroloną pjaunančios staklės su programų atmintimi ir Pjaustyklių gedimai.
Susisiekite su mumis — mielai patarime ir paruošime, pritaikyta jūsų poreikiams!