
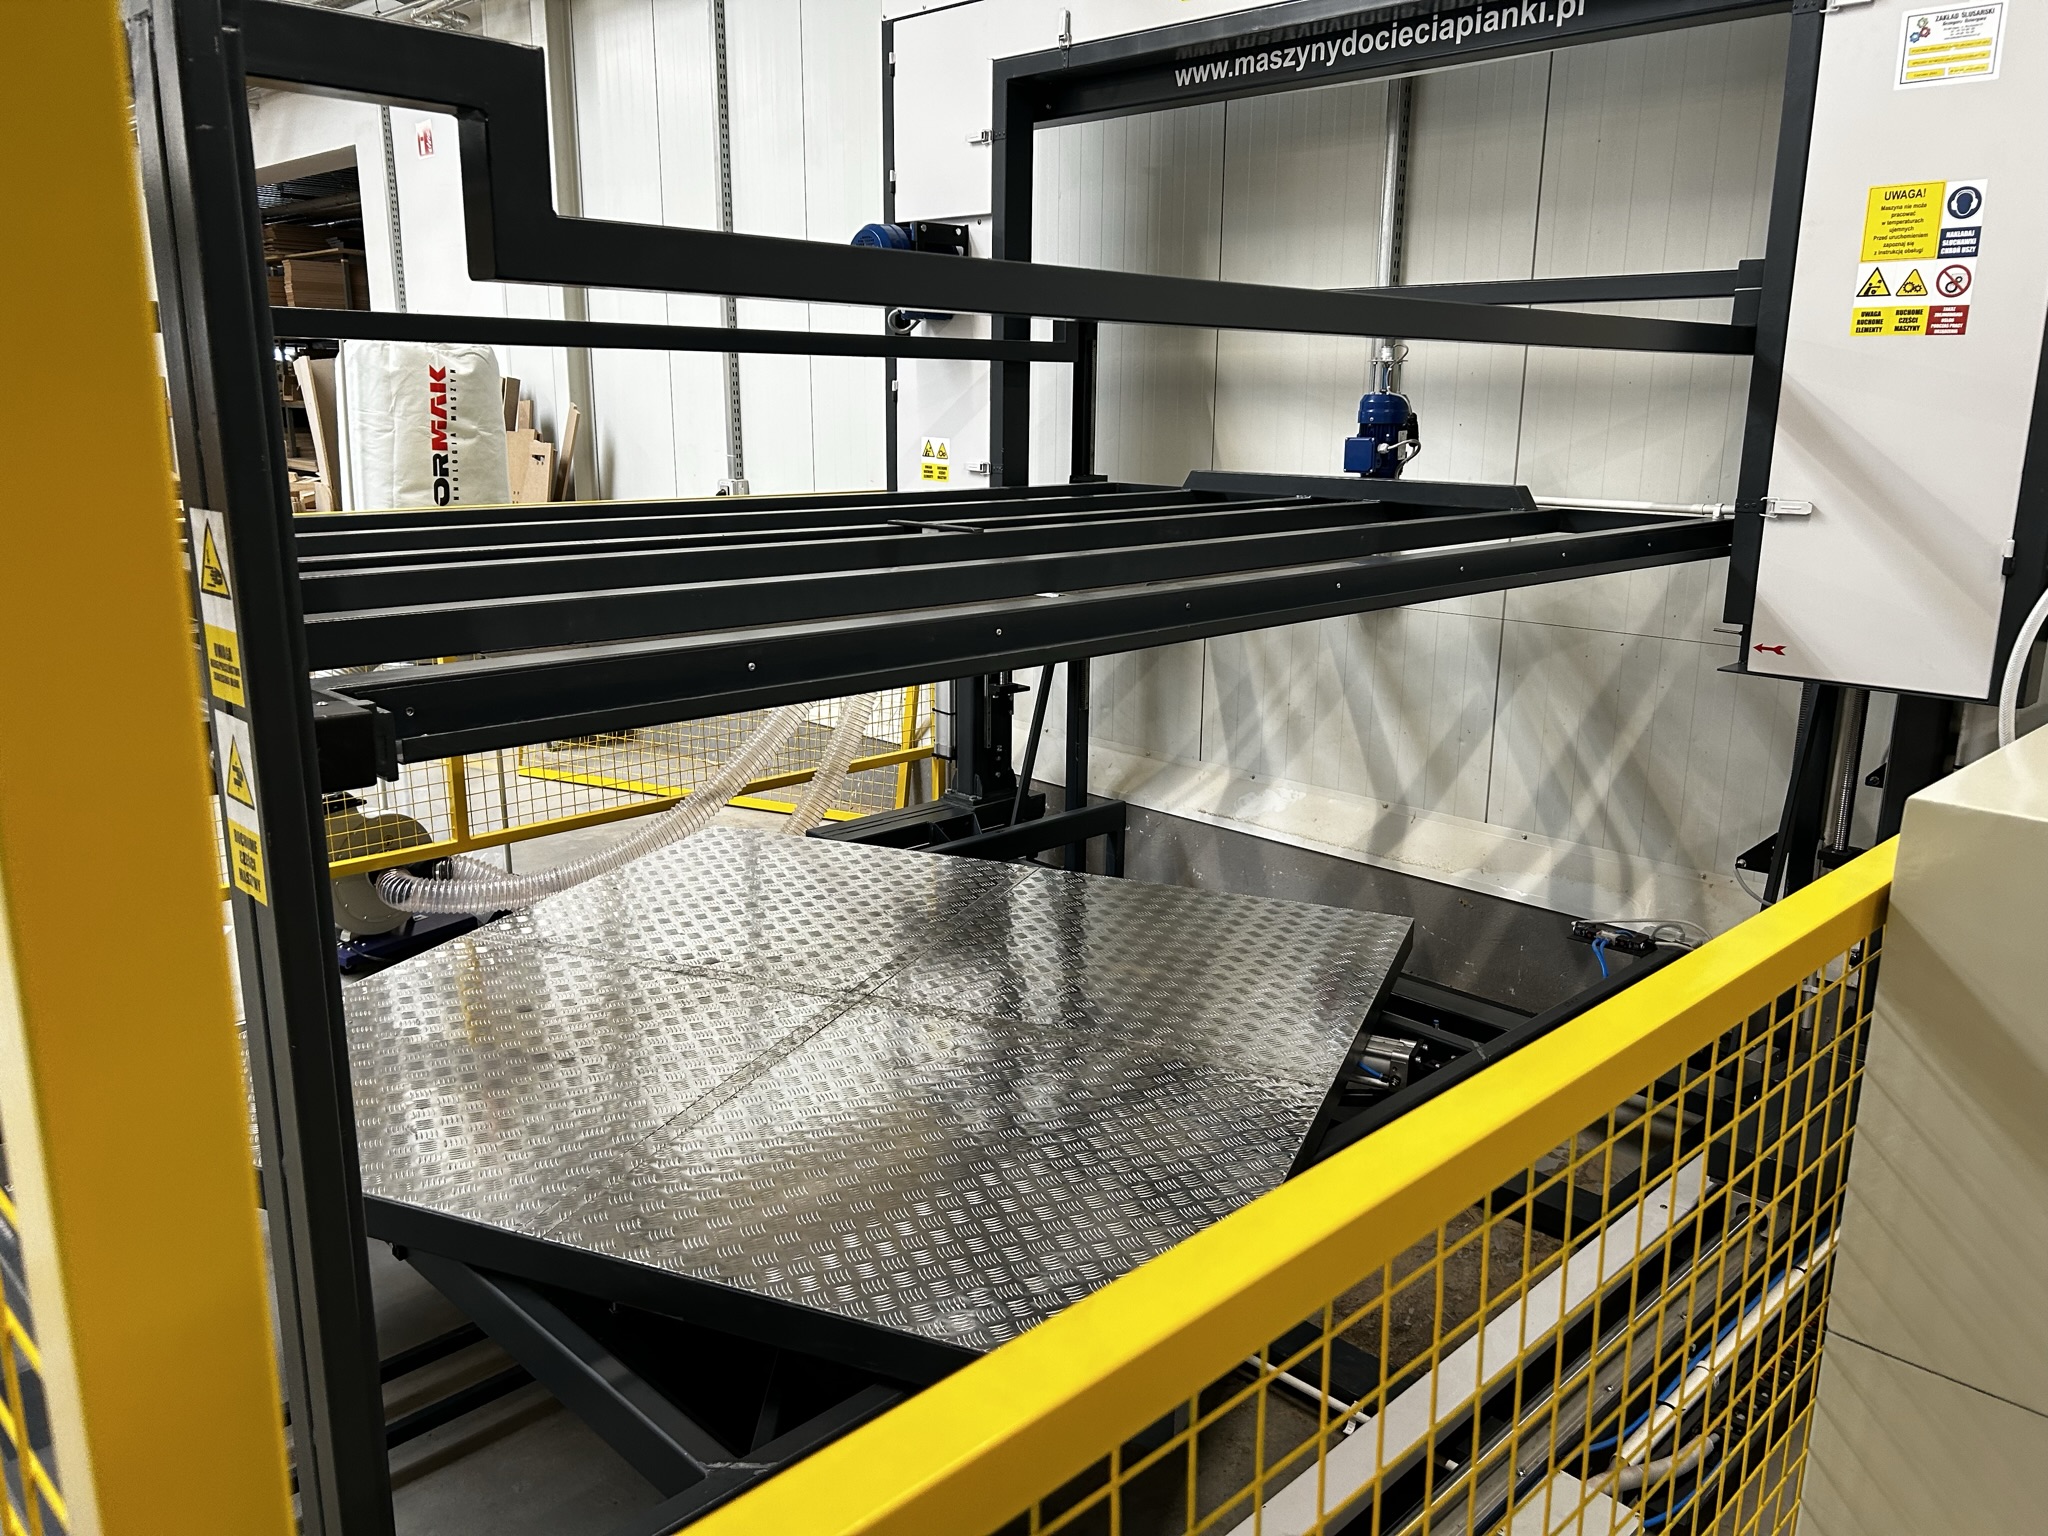
TL;DR: Plaadi paksuse korratavus ei tule noast endast, vaid mõõtesüsteemist: enkooderitest, tõketest ja mõõdu viitamise viisist. Lineaarenkooder mõõdab telje tegelikku asendit, pöördenkooder ajami pöörlemist ja mehaaniline tõke annab kindla lähtepunkti. Kõige sagedasem „hõljuva" paksuse põhjus ei ole elektroonika, vaid mehaaniline lõtk ja materjali deformatsioon — seetõttu algab mõõtmise automatiseerimine masina jäikusest, mitte anduri ostmisest.
Kust tuleb plaadi paksuse hajuvus?
Paksuse hajuvusel on kolm allikat: lõtk mehaanikas, vahu deformatsioon surve all ja mõõtmise viiteviga — ja tavaliselt esinevad need koos. Vaht on elastne: surve all mõõdetuna annab see teistsuguse tulemuse kui pärast lõdvenemist. Kui masin viitab mõõdu ajami asendile, mitte laua tegelikule asendile, läheb iga ülekande lõtk otse tulemusse. Seetõttu kontrollitakse põhjust otsides järjest: kinnitust ja lõtke, noa pinget ning alles siis seadistusi.
Mille poolest erineb pöördenkooder lineaarsest?
Pöördenkooder mõõdab ajami elemendi pöörlemist ja arvutab selle ümber nihkeks, lineaarne mõõdab asendit otse — seetõttu lineaarne „ei näe" ülekande lõtku, pöördenkooder aga näeb. Praktilised tagajärjed:
1. Pöördenkooder — odavam, lihtsam paigaldada, tundlik lõtku ja libisemise suhtes.
2. Lineaarenkooder — mõõdab seda, mis operaatorit huvitab: tegelikku asendit; kallim, vajab tolmukaitset.
3. Mehaaniline tõke — kindel lähtepunkt, suurepärane korduvate formaatide puhul.
4. Telje referentsimine — nullpunkti määramine pärast käivitust; ilma selleta pole mõõtmisel viidet.
5. Lõtku kompenseerimine — tarkvaraline parandus, mis varjab sümptomit, kuid ei kõrvalda põhjust.
Kuidas valida lahendus tootmistüübi järgi?
Korduvate seeriate jaoks on parimad tõke ja seadistusmälu, muutuva tootmise jaoks lineaarmõõtmine paneelinäiduga ning vormide lõikamiseks täielik CNC-juhtimine telgede referentsimisega.
- Mõned püsivad formaadid — Mõõtelahendus: mehaanilised tõkked; Miks: odavaim tee korratavuseni
- Muutuvad plaadipaksused — Mõõtelahendus: lineaarenkooder + paneel; Miks: tegeliku asendi näit, kiire ümberseadistus
- Retseptidega seeriad — Mõõtelahendus: mõõtmine + programmimälu; Miks: seadistus kutsutakse välja, mitte ei trükita
- Kontuurlõige — Mõõtelahendus: CNC telgede referentsimisega; Miks: asend kahes teljes, mitte üks paksus
- Väga pehmed vahud — Mõõtelahendus: mõõtmine + surve kontroll; Miks: piirab deformatsiooni tera ees
Kuidas kontrollida korratavust praktikas?
Lõigake vähemalt kümnest sama paksusega plaadist koosnev seeria, mõõtke iga plaat pärast materjali lõdvenemist ja võrrelge hajuvust — see on ainus usaldusväärne test, sest üks mõõtmine ei tõesta midagi. Mõõtke alati samades punktides (keskel ja neljas nurgas) ning märkige plaatide järjekord: kasvav viga viitab tera nürinemisele või soojenevale ajamile, juhuslik hajuvus aga mehaanilisele lõtkule. Seda testi tasub korrata tsükliliselt, nagu ülevaatusi lõikepingi hooldusgraafikus.
Mida annab mõõtmise automatiseerimine arvudes?
Tegelik võit on kitsam paksuse hajuvus ja lühem ümberseadistus — see tähendab vähem tolerantsist väljas plaate ja vähem seadistusele kuluvat aega. Tüüpiliste polstrivahtude puhul räägitakse tolerantsist umbes ±1 mm; seda käsitsi terve vahetuse hoida on raske, mõõtmise ja retseptidega muutub see korratavaks. Teine mõju on organisatsiooniline: parameetrid ei ole enam ühe inimese teadmine. Rohkem tolerantsidest: vahu lõikamine mõõtu.
KKK
Kas tasub lisada enkooder vanemale masinale? See on mõttekas ainult siis, kui mehaanika on heas korras. Andur väljakulunud juhikutega masinal näitab viga täpsemalt, kuid ei kõrvalda seda.
Kas tõkked on vananenud lahendus? Ei — püsivate formaatide puhul on need lihtsad, kiired ja praktiliselt rikkevabad. Nad taanduvad alles seal, kus mõõdud muutuvad sageli.
Miks erineb mõõtmine pärast lõiget seadistusest? Enamasti vahu elastse deformatsiooni tõttu. Mõõtke pärast lõdvenemist ja mõõtevahendit surumata — vastasel juhul mõõdate survet, mitte paksust.
Soovite korratavust, mida ei pea käsitsi valvama? Vaadake DZIERGWA automaatmasinaid või kirjutage meile. Lugege ka: Vahu lõikamise masin programmimäluga ja Lõikepinkide rikked.
Võtke meiega ühendust — nõustame hea meelega ja koostame teie vajadustele kohandatud pakkumise!