
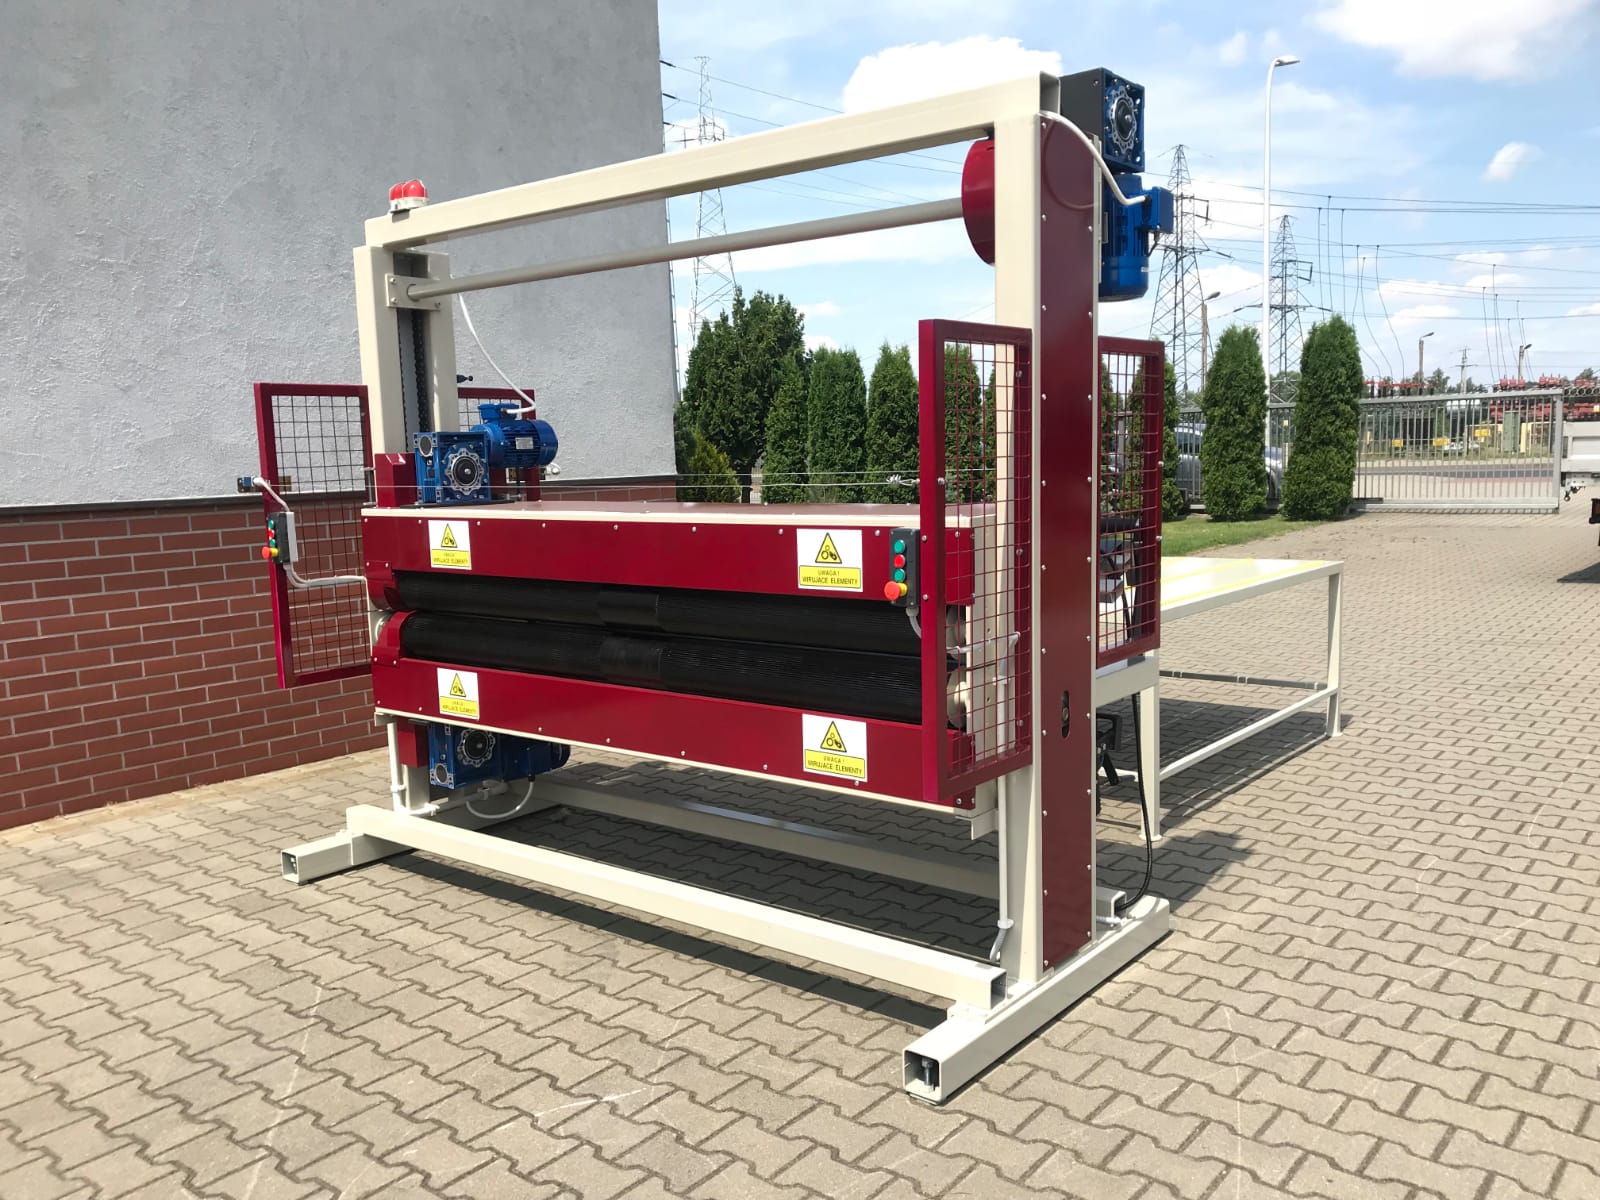
TL;DR: Pěna v roli vzniká plynulým řezem — blok se otáčí, nůž odřezává tenkou vrstvu a navíječka ji navíjí do role. Tak se vyrábí materiál o tloušťce od několika po několik desítek milimetrů, prodávaný na metry. Klíčové jsou tři věci: stálé napnutí, rovnoměrná tloušťka po celé délce a řízené navíjení, protože chyba rozložená na několik desítek metrů je mnohem dražší než chyba na jedné desce.
Jak vzniká pěna v roli?
Blok pěny se otáčí a pásový nůž z něj odřezává souvislý pás zadané tloušťky, který jde rovnou na navíječku. Je to zcela jiná logika než řezání desek: místo série jednotlivých operací máte jeden dlouhý, nepřerušený řez. Proto se vše, co je u desky drobností — minimální házivost, malá vůle, pomalé otupování ostří — u plynulého řezu kumuluje po celé délce pásu a je vidět jako proměnlivá tloušťka nebo vlna.
Co rozhoduje o kvalitě pěny v roli?
Rozhoduje napnutí pásu, stabilita rychlosti a stav ostří — a všechny tři musí zůstat stálé po celou délku role, ne jen na jejím začátku. Na co se dívat:
1. Napnutí — příliš malé dává při navíjení sklady, příliš velké materiál protahuje a snižuje tloušťku.
2. Stálá rychlost — změny rychlosti se promítají do tloušťky pásu.
3. Ostří a ostření v cyklu — u dlouhého řezu je třeba ostří korigovat za chodu.
4. Vedení pásu — bez bočního ujíždění materiálu.
5. Navíjení — rovná čela role, bez teleskopování.
6. Značení a délka — měření aktuálně navinuté délky.
K čemu se pěna v roli používá?
Materiál v roli míří tam, kde si odběratel tvar dořezává sám: do čalounictví, obalů, výstelek, podložek a šitých výrobků. Formát role zjednodušuje skladování i dopravu — několik desítek metrů pásu zabere zlomek místa, které by tytéž metry zabraly v deskách. Pro výrobce to znamená i jinou cenovou politiku: prodává běžné metry, ne kusy. Z pohledu řezacího provozu jde o přirozené rozšíření strojového parku popsaného v článku o horizontálním stroji na řezání pěny.
Deska a role — co se ve výrobě mění
- Charakter práce — Řezání desek: jednotlivé operace; Plynulý řez do role: jeden dlouhý řez
- Kritický parametr — Řezání desek: tloušťka jedné desky; Plynulý řez do role: stálost tloušťky po délce
- Vliv otupování ostří — Řezání desek: patrný po několika deskách; Plynulý řez do role: narůstá uvnitř jedné role
- Skladování výrobku — Řezání desek: velký objem; Plynulý řez do role: kompaktní role
- Prodej — Řezání desek: na kusy; Plynulý řez do role: na běžné metry
- Riziko zmetku — Řezání desek: jedna deska; Plynulý řez do role: celá role
Jak omezit zmetky při plynulém řezu?
Zmetky se omezují kontrolou za chodu, ne po dokončení role — měření tloušťky každých pár metrů zachytí drift dřív, než se změní v několik desítek metrů odpadu. Dobrou praxí je zapsat výchozí parametry (rychlost, napnutí, stav ostří) a po prvních metrech provést krátkou kontrolu. Roste-li nebo klesá-li tloušťka monotónně, bývá příčinou ostří nebo teplota pohonu; mění-li se skokově — mechanika vedení. Odřezky a zmetkové úseky se vyplatí posílat rovnou do lisu, jak popisujeme u lisu na odpadní pěnu.
FAQ
Jaké tloušťky se řežou do role? Nejčastěji od několika po několik desítek milimetrů. Čím tenčí pás, tím větší význam má napnutí a stav ostří.
Lze navinout každou pěnu? Ne každou — materiál musí být natolik pružný, aby se dal svinout bez trvalého zalomení. Tuhé a vysokohustotní pěny obvykle zůstávají v deskách.
Je navíječka samostatný stroj? Navíječka bývá integrována do řezací linky, nebo tvoří samostatné zařízení odebírající pás. Volba závisí na tom, zda je plynulý řez stálým procesem, nebo příležitostným.
Chcete rozjet výrobu pěny v roli? Prohlédněte si automatické stroje a doplňková zařízení DZIERGWA nebo nám napište. Přečtěte si také: Výkonnost řezačky na pěnu.
Kontaktujte nás — rádi poradíme a připravíme nabídku přizpůsobenou vašim potřebám!