
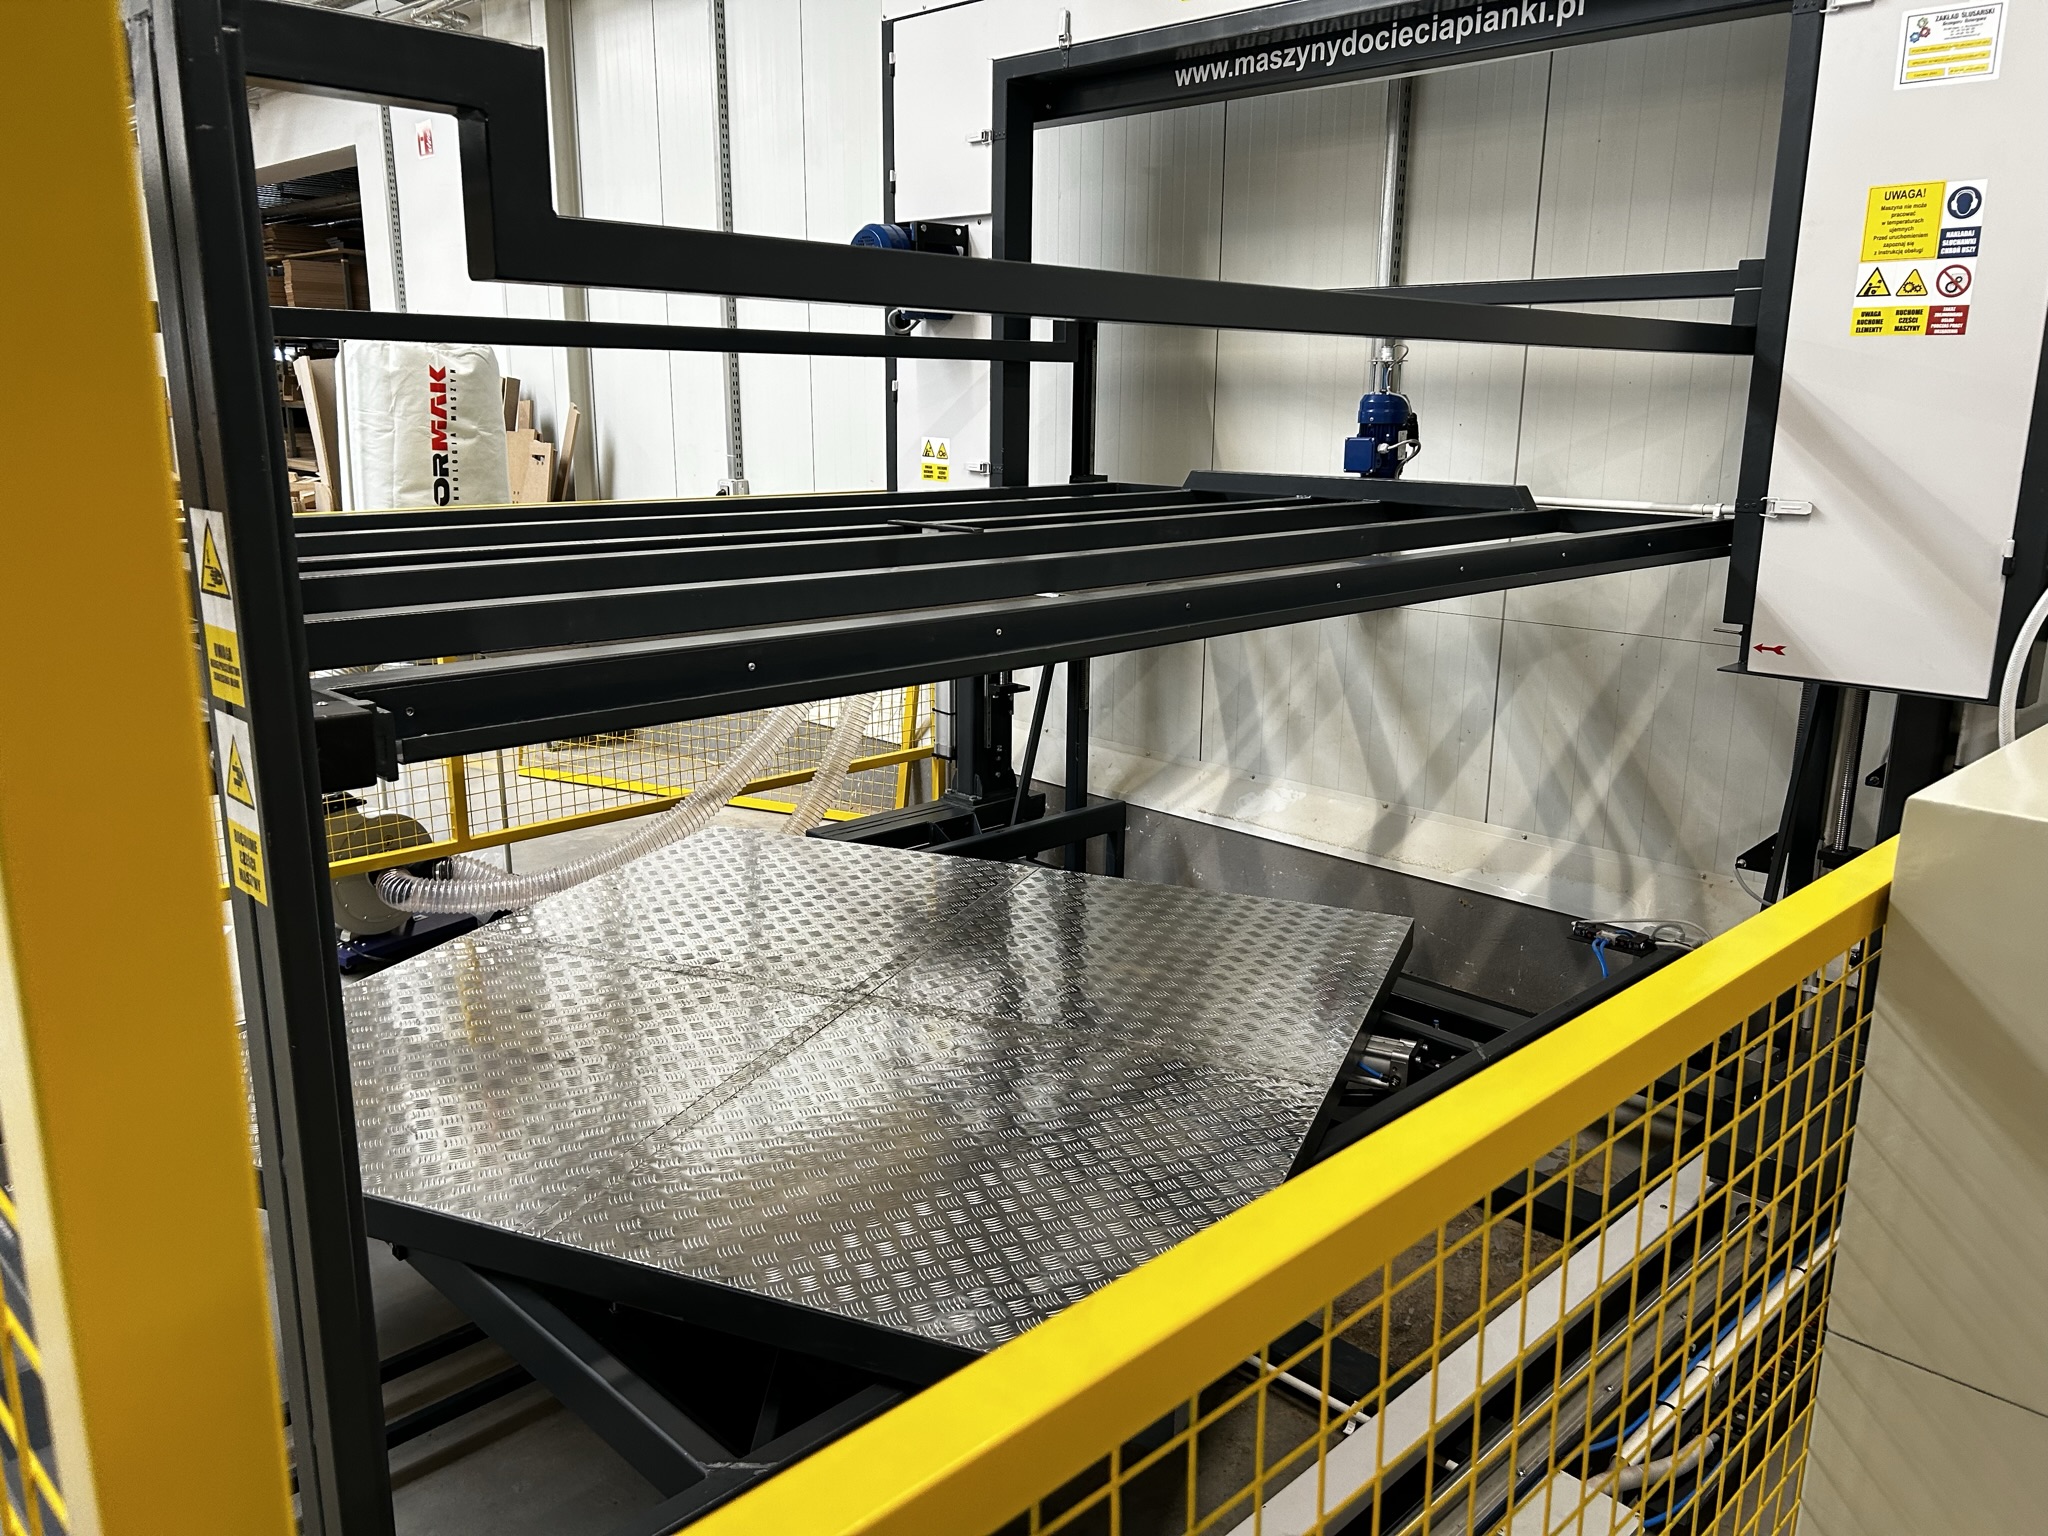
TL;DR: Opakovatelnost tloušťky desky nevzniká ze samotného nože, ale z měřicího systému: enkodérů, dorazů a způsobu vztažení rozměru. Lineární enkodér měří skutečnou polohu osy, rotační otáčení pohonu a mechanický doraz dává tvrdý vztažný bod. Nejčastější příčinou "plovoucí" tloušťky není elektronika, ale mechanická vůle a deformace materiálu — proto automatizace měření začíná tuhostí stroje, ne nákupem snímače.
Odkud se bere rozptyl tloušťky desek?
Rozptyl tloušťky má tři zdroje: vůli v mechanice, deformaci pěny pod přítlakem a chybu vztažení měření — a obvykle se vyskytují současně. Pěna je pružný materiál: měřená pod tlakem dá jiný výsledek než po uvolnění. Pokud stroj vztahuje rozměr k poloze pohonu, a ne ke skutečné poloze stolu, každá vůle v převodu jde přímo do výsledku. Proto se při hledání příčiny kontroluje postupně: upevnění a vůle, napnutí nože, teprve pak nastavení.
Čím se liší rotační enkodér od lineárního?
Rotační enkodér měří otáčení prvku pohonu a přepočítává je na posun, lineární měří polohu přímo — proto lineární vůli převodu "nevidí", zatímco rotační ano. Praktické důsledky:
1. Rotační enkodér — levnější, jednodušší na montáž, citlivý na vůli a prokluz.
2. Lineární enkodér — měří to, co obsluhu zajímá: skutečnou polohu; dražší, vyžaduje ochranu před prachem.
3. Mechanický doraz — tvrdý vztažný bod, výborný u opakovaných formátů.
4. Referencování osy — určení nuly po startu; bez něj měření nemá vztah.
5. Kompenzace vůle — softwarová korekce, která zakrývá příznak, ale neodstraňuje příčinu.
Jak zvolit řešení podle typu výroby?
Pro opakované série je nejlepší doraz a paměť nastavení, pro proměnlivou výrobu lineární měření s odečtem na panelu a pro řezání tvarů plné CNC řízení s referencováním os.
- Několik stálých formátů — Měřicí řešení: mechanické dorazy; Proč: nejlevnější cesta k opakovatelnosti
- Proměnlivé tloušťky desek — Měřicí řešení: lineární enkodér + panel; Proč: odečet skutečné polohy, rychlá změna
- Série s recepty — Měřicí řešení: měření + paměť programů; Proč: nastavení se vyvolává, nezadává
- Konturový řez — Měřicí řešení: CNC s referencováním os; Proč: poloha ve dvou osách, ne jedna tloušťka
- Velmi měkké pěny — Měřicí řešení: měření + kontrola přítlaku; Proč: omezení deformace před ostřím
Jak ověřit opakovatelnost stroje v praxi?
Nařežte sérii nejméně deseti desek téže tloušťky, každou změřte po uvolnění materiálu a porovnejte rozptyl — je to jediný věrohodný test, protože jediné měření nic nedokazuje. Měřte vždy ve stejných bodech (střed a čtyři rohy) a zapisujte pořadí desek: rostoucí chyba ukazuje na otupování ostří nebo zahřívání pohonu, náhodný rozptyl na mechanickou vůli. Tento test se vyplatí opakovat cyklicky, stejně jako prohlídky popsané v harmonogramu údržby řezačky.
Co dává automatizace měření v číslech?
Reálným přínosem je užší rozptyl tloušťky a kratší přestavba — tedy méně desek mimo toleranci a méně času ztraceného nastavováním. U typických čalounických pěn se uvádí tolerance kolem ±1 mm; udržet ji ručně po celou směnu je obtížné, s měřením a recepty se stává opakovatelnou. Druhý efekt je organizační: parametry přestávají být znalostí jediného člověka. Více o tolerancích: řezání pěny na míru.
FAQ
Vyplatí se doplnit enkodér na starší stroj? Má to smysl jen tehdy, je-li mechanika v dobrém stavu. Snímač na stroji s vytahaným vedením ukáže chybu přesněji, ale neodstraní ji.
Jsou dorazy zastaralé řešení? Ne — u stálých formátů jsou jednoduché, rychlé a prakticky bezporuchové. Ustupují teprve tam, kde se rozměry často mění.
Proč se měření po řezu liší od nastavení? Nejčastěji kvůli pružné deformaci pěny. Měřte po uvolnění materiálu a bez přitlačování měřidla — jinak měříte tlak, ne tloušťku.
Chcete opakovatelnost, kterou není třeba hlídat ručně? Prohlédněte si automatické stroje DZIERGWA nebo nám napište. Přečtěte si také: Stroj na řezání pěny s pamětí programů a Poruchy řezaček na pěnu.
Kontaktujte nás — rádi poradíme a připravíme nabídku přizpůsobenou vašim potřebám!